


Guide ultime des résines marines - Types, utilisations et méthodes d'application
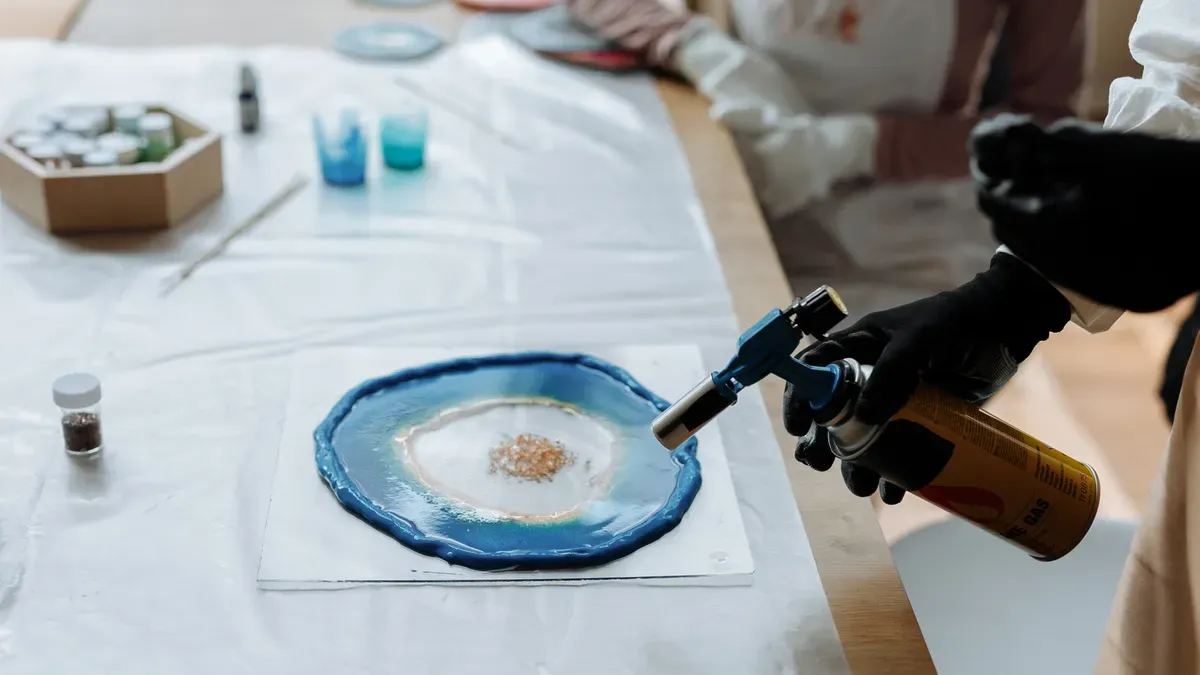
La résine marine joue un rôle essentiel dans la construction navale moderne, l'étanchéité et la réparation des composites. Ces mélanges plastiques liquides de pointe permettent de sceller les coques en bois, de coller les parois de renfort épaisses et de reconstruire avec précision les pièces en fibre de verre endommagées.
Tâches marines spécifiques | Choix idéal de matrice de matériaux |
|---|---|
Stratification de coque en PRV | Système de polyester insaturé |
Reconstructions structurelles du tableau arrière | Système époxy haute résistance |
Réparation osmotique des ampoules | Ester vinylique anticorrosif |
Fixations de surface en gelcoat | Système de polyester insaturé |
Choisir le bon matériau parmi les différents types de résine garantit des résultats optimaux lors de travaux de réparation navale exigeants. Changzhou Polymer Composite Materials Co., Ltd. propose des résines fiables, spécialement conçues pour vos travaux maritimes les plus difficiles.
Points clés à retenir
La résine époxy forme une barrière étanche et assure une liaison solide entre les pièces du bateau.
résine polyesteroffre une option économique pour la construction de bateaux basiques en fibre de verre.
La résine vinylester empêche la formation de cloques dues à l'eau et résiste aux liquides chimiques puissants.
L'eau douce permet d'éliminer le voile d'amine collant des surfaces époxy séchées.
Les formules de résine thixotrope empêchent les gouttes de liquide sur les moules verticaux pour bateaux.
Le chauffage des résines vinylester après leur durcissement leur confère une résistance et une tenue à la chaleur optimales.
Conserver la résine liquide dans un endroit frais à une température inférieure à 25 °C (77 °F) permet de la garder fraîche pour les réparations ultérieures.
Qu'est-ce que la résine et la chimie des résines marines ?
Les matériaux plastiques synthétiques constituent la base solide de la construction navale moderne. On peut comprendre ce qu'est la résine en étudiant des mélanges chimiques liquides qui durcissent pour former des pièces en plastique solide. De nombreux ouvriers se demandent de quoi est composée la résine avant de commencer leurs travaux de construction. Les fabricants produisent ces matériaux de base en assemblant de petits composants chimiques en chaînes de plastique résistantes. Comprendre le processus de fabrication de la résine permet de choisir les produits adaptés à la réparation des bateaux. Changzhou Polymer Composite Materials Co., Ltd. (Polema) fabrique des produits haute performancerésine de polyester insaturéeOptions de résine époxy et de résine vinylester pour applications marines.
Caractéristique structurelle | résine polyester | résine vinylester | résine époxy |
|---|---|---|---|
Emplacement de la double liaison réactive | Dans la colonne vertébrale | Aux extrémités de la molécule | Absent (groupes époxyde) |
liaisons ester | Présent dans la colonne vertébrale | Présent uniquement aux extrémités, moins | Absent de la partie centrale |
liaisons éther phénylique | Absent | Présent (à partir de la structure époxy) | Présent |
Anneaux aromatiques | Présent facultatif | Présent (par exemple, le bisphénol A) | Présent (par exemple, le bisphénol A) |
Dérivation | Polyols + acides dibasiques | Résine époxy + acide acrylique/méthacrylique | Épichlorhydrine + bisphénol A |
Résine époxy pour la réparation de structures marines
Adhésif supérieur et protection contre l'humidité
Les résines époxy forment une barrière étanche sur les surfaces du bateau. Elles offrent une excellente adhérence pour la fixation du bois, de la mousse isolante et des plaques métalliques sur la coque. Ce matériau étanche empêche efficacement les infiltrations d'eau profonde.
L'un des principaux avantages de l'époxy marin pour la réparation des bateaux est sa résistance à l'eau. C'est particulièrement important dans le secteur nautique, car les bateaux sont exposés quotidiennement à l'humidité et à l'eau salée. L'époxy marin crée une barrière étanche, prévenant ainsi d'autres dommages.
Points forts des liaisons secondaires pour la restauration des coques de bateaux
Pour réparer un bateau, il est essentiel d'effectuer des assemblages très robustes afin de garantir la sécurité. Les mélanges époxy offrent une adhérence mécanique optimale aux coques en fibre de verre anciennes. Cette colle plastique résistante durcit même en cas de légères variations dimensionnelles, permettant ainsi à vos joints de résister aux fortes vagues. Une bonne couche protectrice assure une utilisation optimale pendant 10 à 15 ans avec un minimum d'entretien.
Résine polyester insaturée pour stratification générale
Formulations orthophtaliques vs isophtaliques
Vous découvrirez plusieurstypes de résinesEn construction navale de base, les résines orthophtaliques constituent une solution économique pour les travaux de moulage simples en PRV. Les résines isophtaliques offrent une meilleure protection contre les projections de liquides et une résistance mécanique supérieure. Ces différents types de résine permettent d'adapter le prix du produit aux exigences de résistance de votre projet.
Capacités d'imprégnation des nattes en fibre de verre
Les liquides polyester s'imprègnent rapidement dans les fibres de verre sèches. Cette imprégnation rapide accélère la construction des grandes structures de bateaux. On obtient ainsi une épaisseur de couche uniforme sur les grands moules.
Résine vinylester pour la prévention de la corrosion et des ampoules
Résistance et robustesse des ampoules osmotiques
Le vinylester offre une flexibilité accrue et une excellente protection contre les bulles d'eau. Cette couche protectrice peut être appliquée directement sous la couche de gelcoat extérieure.
Résine | Résistance à l'acide | Résistance aux alcalis | Application pertinente pour le milieu marin |
|---|---|---|---|
Ester vinylique | Excellent – résiste aux acides forts | Excellent – résiste aux alcalis forts | Utilisé dans les réservoirs en PRV pour le stockage de produits chimiques ; également applicable en milieu marin nécessitant une résistance chimique |
Polyester | Mauvaise qualité – déconseillé pour les acides forts | Mauvaise qualité – déconseillé pour les bases fortes | Déconseillé en présence de produits chimiques agressifs ; généralement utilisé dans des environnements plus doux. |
Densité de déformation thermique et de réticulation élevée
L'ester vinyle allie une forte résistance chimique à une excellente tenue à la chaleur. Conception : Changzhou Polymer Composite Materials Co., Ltd.Résine époxy et vinylesteroptions avec une température de fléchissement sous charge (HDT) supérieure à 105°C.
Les stratifiés en résine vinylester présentent d'excellentes propriétés mécaniques et une température de déformation sous charge élevée. Cette résine a une température de déformation sous charge (HDT) de 235 °F (113 °C).
Grâce à ses chaînes chimiques étroitement liées, cette résine marine offre une excellente durabilité même en haute mer. Comparer ces différents types de résines vous permettra de choisir la plus adaptée à vos besoins nautiques.
Principales utilisations des résines dans la construction navale
Les constructeurs de bateaux choisissent des résines spécifiques pour différentes tâches de construction et de réparation. Connaître les principales utilisations des résines vous aide à choisir le produit adapté à chaque partie du bateau.
Résine | Applications marines courantes dans la construction navale |
|---|---|
Époxy | Étanchéité et étanchéité (fissures, joints, coutures) ; collage et adhésion (fibre de verre, bois, métal) ; réparation et restauration (coque, pont, délamination) ; revêtements et finitions (protection anticorrosion/UV) |
Polyester | Construction navale générale où l'accessibilité financière est une priorité ; matériau de choix pour la construction navale de série |
Ester vinylique | Construction navale où la durabilité et la performance à long terme sont essentielles ; résistance chimique et à la corrosion adaptée aux pipelines, aux réservoirs de stockage de produits chimiques et autres environnements marins exposés à des produits chimiques. |
Fabrication de coques et traitement des cloques
Broyage des dommages osmotiques et extraction de l'humidité
Les cloques d'eau endommagent les coques de bateaux en fibre de verre au fil du temps. Il est important de suivre une méthode précise, étape par étape, pour réparer correctement les couches endommagées :
Percez l'ampoule à l'aide d'un outil pointu pour évacuer le liquide emprisonné, mais portez toujours des lunettes de protection.
Poncez la zone ouverte pour lui donner la forme d'une cuvette peu profonde à l'aide d'un disque à poncer à gros grain (36). Veillez à ce que la cuvette poncée soit vingt fois plus large que sa profondeur totale afin d'éviter les zones fragiles.
Tapez sur la cloque avec un maillet en plastique pour repérer les décollements de couches cachées. Si vous entendez un bruit sourd, élargissez la zone de ponçage jusqu'à atteindre le matériau solide.
Rincez l'orifice à l'eau claire. Nettoyez-le ensuite à l'aide d'eau chaude mélangée à du nettoyant TSP.
Rincez abondamment la zone et laissez-la sécher pendant deux jours ou plus afin d'éliminer toute trace d'humidité.
Revêtement de couche barrière avec résine marine
Une fois le façonnage terminé, il est impératif de sceller la surface inférieure sèche. L'application d'une couche de résine marine liquide empêche l'eau de s'infiltrer profondément dans les couches de fibre de verre cachées.
Vous déroulez plusieurs fines couches protectrices sur toute la coque du bateau. Cette coque solide crée une barrière résistante qui protège vos nouvelles réparations des futurs dommages causés par l'océan.
Systèmes de polyester thixotrope pour stratification verticale
Performance anti-affaissement sur les moules verticaux
Les moules verticaux pour bateaux posent de gros problèmes pour les résines liquides basiques. Le liquide pur coule rapidement le long des parois abruptes et laisse des zones non imprégnées sur les couches supérieures.
Changzhou Polymer Composite Materials Co., Ltd. produitrésine polyester thixotropePour les secteurs automobile et nautique (Modèle : PLM105). Cette résine spéciale présente un indice de thixotropie de 2,2. Sa formule épaisse empêche les coulures de liquide sur les moules verticaux de bateaux lors de la pulvérisation ou du dépôt de matériaux.
Formules adaptées aux températures saisonnières pour un temps de gélification constant
Les variations climatiques en atelier influent considérablement sur le temps de séchage de la résine. La chaleur estivale accélère le durcissement du mélange chimique, tandis que le froid hivernal retarde le processus de séchage de plusieurs heures.
Le PLM105 est disponible en trois versions saisonnières personnalisées pour les constructeurs de bateaux :
PLM-105W pour les applications hivernales
PLM-105M pour les applications de printemps/automne
PLM-105S pour les applications estivales
Ces options équilibrées vous permettent de maintenir des temps de travail stables et fiables en toute saison.
Composés de liaison et de carénage pour noyau
Pâtes épaissies pour l'assemblage du noyau de traverse structurelle
Les panneaux épais en bois ou en mousse nécessitent une fixation solide aux parois extérieures en fibre de verre. On mélange des charges en poudre lourdes à de la résine liquide pour obtenir des pâtes de collage qui ne coulent pas.
Ces pâtes épaisses comblent complètement les fissures structurelles importantes. La colle plastique résistante assure une forte adhérence entre les couches de support internes.
Mélanges de microballons pour surfaces ponçables légères
Pour les réparations irrégulières, il faut des pâtes de finition lisses et propres. On mélange de minuscules billes de verre à de la résine liquide pour créer un mastic de lissage facile à poncer.
Vous appliquez ce mastic souple sur les parties fixes de votre coque. Cette couche supérieure se ponce pour obtenir une surface plane avant l'application de la couche de gelcoat extérieure finale.
Procédé de mélange et de stratification de la résine marine
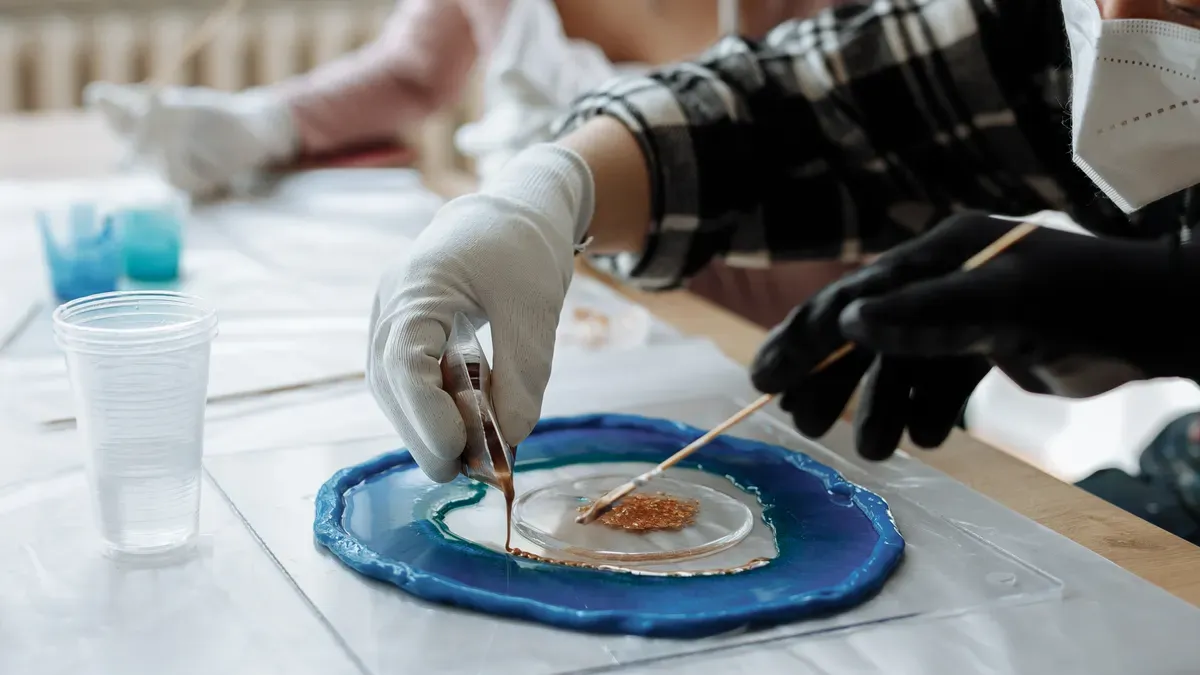
Il est impératif de respecter scrupuleusement les règles de manipulation lors de la manipulation de matériaux composites. Une application correcte garantit une réparation structurelle solide de la coque de votre bateau.
Préparation et décontamination des surfaces
Normes de ponçage, de profilage et d'élimination des poussières
On ponce la zone à réparer pour assurer une bonne adhérence avant l'application du revêtement liquide. Un papier de verre à gros grain permet de rendre la surface rugueuse. On élimine ensuite toutes les particules de poussière à l'aide d'air comprimé propre ou d'un aspirateur.
Nettoyage aux solvants et élimination des rougeurs à l'amine
Il arrive que la résine époxy durcisse et forme un film collant en surface appelé voile d'amine. Ce film doit être éliminé avant tout ponçage mécanique.
Les solvants comme l'acétone ou l'alcool ne permettent pas d'éliminer efficacement le voile d'amine car celui-ci peut laisser des traces. Avant de poncer, lavez soigneusement la surface durcie à l'eau claire à l'aide d'une éponge abrasive afin de préserver l'adhérence secondaire.
Une fois la surface nettoyée, essuyez-la avec une lingette imbibée de solvant à évaporation rapide avant d'appliquer votre prochaine couche de protection.
Catalyse, proportions et contrôles de durcissement
Association de l'agent de durcissement et du promoteur de cobalt
Les systèmes de résine vinylester nécessitent un choix approprié de promoteur pour une polymérisation optimale. Il est impératif de mélanger cette résine avec des promoteurs spécifiques à base de naphténate de cobalt, et non avec des promoteurs standards.résine polyester insaturéepromoteurs.
Pour obtenir une résistance chimique et des propriétés mécaniques maximales, vous devez effectuer une post-cuisson des pièces en ester vinyle en utilisant un programme thermique structuré :
Chauffer le stratifié pendant 2 heures à 80°C.
Augmentez la température à 100°C pendant 2 heures supplémentaires.
Ce cycle thermique permet d'obtenir une densité de réticulation de 100 % et améliore les propriétés de déviation thermique.
Cycles thermiques post-cuisson obligatoires pour une résistance maximale
Des volumes de mélange importants génèrent une chaleur interne excessive lors de la réaction chimique. Il est donc essentiel de maîtriser la taille des lots de résine afin de respecter les temps de gélification lors des opérations de stratification.
Taille du mélange (g) | Durée de vie en pot (min., 25 °C) | Température maximale (°C) |
|---|---|---|
100 | 120 | 35 |
300 | 70 | 65 |
1000 | 35 | 98 |
Présence inattendue de gel dans le pot ? N’oubliez pas que la réaction exothermique augmente rapidement avec de grandes quantités de mélange ; réduisez de moitié la taille de votre préparation si nécessaire.
La gestion des volumes de lots permet d'éviter les contraintes thermiques à l'intérieur de votre couche de stratification en résine marine.
Humidification et élimination de l'air de la fibre de verre
Application de la raclette et du rouleau anti-bulles
Versez la résine mélangée directement sur vos couches de tissu en fibre de verre. Appliquez une raclette en plastique sur le tissu pour répartir uniformément la résine liquide. Passez un rouleau métallique rainuré sur le stratifié encore humide afin d'éliminer les bulles d'air emprisonnées. Une imprégnation complète évite les zones sèches et améliore la durabilité du stratifié à long terme.
Décapage du film pelable pour la préparation au collage secondaire
Appliquez une feuille de protection texturée comme couche de finition sur la résine non polymérisée. Lissez-la bien pour absorber l'excédent de résine. Après polymérisation, retirez délicatement cette feuille. La surface ainsi dégagée est idéale pour l'application de la résine, du scellement ou pour des réparations ultérieures. Cette étape garantit une adhérence mécanique optimale sans ponçage supplémentaire.
Sécurité du stockage et de l'application des résines
Contrôle de l'atelier environnemental
Seuils de température ambiante et d'humidité relative
Avant d'entreprendre toute réparation de bateau, il est impératif de vérifier les conditions climatiques de votre atelier. Un excès d'humidité et une chaleur extrême peuvent perturber la réaction chimique des résines liquides. Veillez à maintenir votre espace de travail dans un environnement aux conditions climatiques stables afin de garantir la résistance finale et d'éviter les problèmes de durcissement.
L'humidité ambiante endommage les feuilles de fibre de verre sèches lors de l'application du mélange liquide. Un taux d'humidité élevé empêche les chaînes de plastique de se solidariser à l'intérieur de la pièce composite. Pour des résultats constants, il est essentiel de mesurer quotidiennement la température et l'humidité.
Sensibilité à l'humidité pendant la phase de durcissement de la résine
L'eau présente dans votre espace de travail attaque très rapidement les mélanges de résine non polymérisés. L'humidité emprisonnée crée des bulles d'air indésirables dans les couches liquides pendant leur durcissement. Cette eau emprisonnée crée de minuscules piqûres fragiles dans vos épaisses couches de fibre de verre.
Protégez votre zone de travail humide des averses soudaines et de la rosée matinale. L'humidité excessive endommage la couche protectrice de la coque de votre bateau. Vous devez imperméabiliser votre zone de travail jusqu'à ce que la réparation soit complètement sèche.
Manipulation, stockage et durée de conservation en toute sécurité
Conditions de stockage frigorifique inférieures à 25 °C
Vous devez conserver tous les bidons de résine liquide dans des endroits frais, sombres et bien ventilés, à une température inférieure à 25 °C. Une température élevée réduit la durée de vie du produit et détériore rapidement les liaisons chimiques. Un stockage adéquat permet de conserver vos matériaux prêts à réagir pendant les projets de longue durée.
Conservez vos solutions liquides à l'abri de la lumière directe du soleil et des sources de chaleur. Les boîtes non ouvertes doivent être conservées à température ambiante stable pour une conservation optimale sur le long terme.
La résine vinylester reste utilisable pendant 3 à 6 mois.
résine de polyester insaturéereste stable pendant 6 mois.
Équipements de protection individuelle et ventilation des COV
Les mélanges chimiques dégagent de fortes vapeurs organiques, comme le styrène, lors de leur manipulation et de leur application. Il est indispensable d'utiliser des ventilateurs d'extraction puissants pour évacuer ces vapeurs dangereuses. Veillez à toujours faire fonctionner des ventilateurs performants dans les locaux de travail fermés.
Portez un équipement de protection complet pour protéger votre peau, vos yeux et vos poumons du contact avec des produits chimiques :
Demi-masques respiratoires pour éliminer les fumées organiques dangereuses et les vapeurs de styrène.
Gants épais en nitrile pour se protéger du contact avec la résine liquide brute.
Lunettes de sécurité étanches pour bloquer les projections de produits chimiques liquides.
Combinaisons en papier propre pour éviter tout contact direct de la peau avec la poussière.
De bonnes pratiques de sécurité protègent votre santé dans votre atelier de construction navale. Lavez vos outils et nettoyez les plans de travail immédiatement après utilisation. Vous pouvez appliquer des couches de résine protectrices sur les coques de bateaux en toute sécurité en suivant ces règles simples.
Le choix du matériau dépend des objectifs de votre projet. Les travaux simples en PRV sont plus économiques avec des systèmes de résine polyester de base. La colle époxy haute résistance assure une adhérence optimale pour la réparation des structures de bateaux endommagées. Le vinylester robuste protège contre l'eau et les produits chimiques liquides agressifs. Nous fournissons des résines sur mesure pour la construction navale aux constructeurs du monde entier.Changzhou Polymer Composite Materials Co., Ltd.Ils fournissent des matériaux fiables. Leur équipe d'experts vous aide à atteindre une résistance optimale aux réparations en pleine mer.
Pour obtenir d'excellents résultats, il faut procéder avec soin et méthode. Appliquer de la résine liquide sur des pièces huileuses ou sales compromet l'adhérence des joints. Un dosage approximatif des produits chimiques ou un excès de durcisseur créent des zones fragiles et molles. Respectez toujours scrupuleusement les proportions, raclez les parois du récipient de mélange et mélangez soigneusement. Un traitement thermique de post-cuisson approprié protège votre travail.
FAQ
Qu'est-ce que la résine et comment est-elle utilisée dans la construction navale ?
Les bateaux utilisent des liquides résistants qui durcissent pour assurer l'étanchéité et la protection des surfaces. Ces plastiques permettent d'assembler des pièces robustes et de bloquer l'eau de mer.
De quoi est faite la résine et comment est-elle fabriquée ?
Les usines assemblent de petits composants chimiques en longues chaînes. Comprendre ce procédé vous aidera à choisir le plastique adapté à vos besoins sur votre bateau.
Quelles sont les principales applications des résines dans la construction navale ?
Ces plastiques liquides peuvent être utilisés pour de nombreuses tâches nautiques. Ils permettent de renforcer les structures en fibre de verre, de colmater les bulles d'air et de revêtir les coques pour les protéger de l'usure due à l'océan.
En quoi les propriétés chimiques de l'ester vinyle sont-elles bénéfiques pour les coques de bateaux ?
Ce plastique robuste résiste aux rayons du soleil et aux produits chimiques agressifs. Il empêche la formation de bulles d'eau, ce qui prolonge considérablement la durée de vie de la coque de votre bateau.
Quels types de résines choisir pour les réparations de bateaux ?
Choisissez votre produit en fonction des besoins de votre bateau. C'est simple.polyesterMoins cher, la colle époxy est la meilleure et la colle vinylester résiste bien à l'usure due à l'eau.
Pourquoi faut-il effectuer une post-cuisson de la résine marine vinylester ?
Il faut chauffer ce plastique durci pour qu'il atteigne sa résistance maximale. Le chauffer pendant quelques heures permet de sceller complètement les chaînes chimiques.
Comment les variantes saisonnières du PLM105 aident-elles les constructeurs de bateaux ?
Les variations climatiques influent sur la vitesse de séchage du plastique liquide. Les mélanges spéciaux PLM105 pour l'été, l'hiver ou le printemps vous permettent de conserver des temps de travail constants tout au long de l'année.