


Choisissez la meilleure résine polyester insaturée pour votre projet
Vous voyez un mur de fûts, chacun promettant de bons résultats. Comment choisir le bon ?résine polyester insaturéeVous cherchez une résine pour votre projet ? Le marché mondial de ce matériau a atteint 11,6 milliards de dollars en 2024, et le choix ne cesse de s'élargir. En réalité, il n'existe pas de résine idéale pour toutes les applications. Le meilleur choix dépend des contraintes de votre pièce, de l'environnement de votre atelier et de votre budget. Une résine polyester standard pourrait s'avérer inadaptée dans une cuve chimique. Une résine UPR haute performance pourrait être un investissement inutile pour un panneau décoratif. Ce guide vous accompagne dans l'analyse des besoins de votre projet, des types de résine, de leurs propriétés essentielles, des méthodes de transformation et des coûts. À la fin de ce guide, vous serez en mesure de prendre une décision éclairée et en toute confiance.
Points clés à retenir
Déterminez d'abord les besoins de votre projet. Réfléchissez à la charge, à l'environnement et à la manière dont vous allez la traiter.
Choisissez le bon type de résineLes résines orthophtaliques, isophtaliques, DCPD et vinyliques ont chacune des concentrations différentes.
Vérifiez le contrôle qualité et le service après-vente du fabricant. Privilégiez les lots de production homogènes et l'assistance technique.
Faites un essai sur un échantillon avant d'acheter. Un petit test vous permettra de voir comment la résine se comporte dans votre atelier.
Il faut trouver le juste équilibre entre coût et performance. Un prix d'achat plus élevé peut permettre de réaliser des économies à long terme.
Définissez les exigences de votre projet
Besoins de performance et conditions environnementales
Commencez par déterminer le poids que votre pièce devra supporter. Une poutre de soutien, une cuve chimique ou une coque de bateau nécessitent une grande résistance mécanique. Un panneau décoratif ou un bouton, quant à eux, privilégient une belle finition. Posez-vous la question suivante : cette pièce est-elle conçue pour supporter du poids ou pour être esthétique ? Votre réponse réduira rapidement le nombre de résines disponibles.
Examinez maintenant l'environnement. La pièce sera-t-elle exposée au soleil quotidiennement ? Les rayons UV dégradent de nombreuses résines d'usage courant au fil du temps. La pièce sera-t-elle en contact avec des acides, des solvants ou de l'eau salée ? Le contact avec des produits chimiques exige une résine ayant fait ses preuves.résistance chimiqueLes variations de température ont également leur importance. Une pièce exposée à des étés chauds et des hivers froids nécessite une résine thermodurcissable qui conserve sa forme dans ces conditions. Les pièces marines, par exemple, sont exposées simultanément à l'eau salée, à l'humidité et aux UV. Ce type de résine exclut les résines UPR bon marché et polyvalentes.
Contraintes de durcissement et de traitement
Votre méthode de moulage impose des contraintes importantes sur le choix de la résine. Stratification manuelle, projection, RTM, pultrusion et enroulement filamentaire requièrent chacune un comportement de polymérisation différent. Une ligne de pultrusion, à haut rendement, exige une résine très réactive. La stratification manuelle, plus lente, permet d'utiliser une résine à temps de gélification plus long. Le mécanisme de polymérisation dépend également de votre système d'initiation et de la température ambiante de l'atelier.
Tenez compte des conditions climatiques de votre atelier avant de passer commande. Une résine qui gélifie en vingt minutes à 25 °C peut gélifier beaucoup plus rapidement par une chaude journée d'été. Votre fournisseur peut ajuster les concentrations de promoteur et d'inhibiteur en fonction de vos conditions. Cette étape garantit à la fois la facilité d'utilisation et la durabilité finale. Choisissez d'abord la résine la mieux adaptée à votre procédé, puis affinez la formule. Cette étape vous évite des essais et erreurs coûteux.
Types de résine polyester insaturée
Orthophtalique, isophtalique et DCPD modifié
LeChimie des résines de polyester insaturéesVous choisissez la forme de chaque élément de votre pièce finale. Trois qualités principales dominent le marché, chacune ayant une fonction spécifique.
La résine orthophtalique est un matériau polyvalent et économique. Elle offre de bonnes propriétés mécaniques et une résistance chimique acceptable. On la retrouve fréquemment dans les pièces courantes où le coût prime sur la performance maximale. Sa large plage de mise en œuvre tolère les petites erreurs de mélange ou de polymérisation.
La résine isophtalique coûte plus cher, mais offre une meilleure résistance chimique et à la corrosion. C'est pourquoi elle est privilégiée pour les produits en PRV résistants à la corrosion, tels que les réservoirs et les canalisations de stockage de produits chimiques. Sous une charge de 1,82 MPa selon la norme ASTM D648, le polyester orthophtalique présente une température de fléchissement sous charge de 60 à 80 °C. Les variantes isophtaliques atteignent quant à elles 95 à 120 °C. Cet écart de 20 à 40 °C est crucial lorsque la pièce est exposée à la chaleur.
La résine modifiée par DCPD présente un faible retrait et une meilleure résistance aux chocs. Elle convient aux moules de grande taille ou aux pièces où un retrait minimal est essentiel. Les résines UPR modifiées par DCPD présentent également une exothermie plus faible que les polyesters insaturés non modifiés. En contrepartie, leur prix est plus élevé en raison du coût supérieur des matières premières et de la complexité de la synthèse.
Type de résine | Coût | Performance |
|---|---|---|
orthophtalique | Rentable ; le plus répandu | Bonnes propriétés mécaniques et résistance chimique |
isophtalique | prime de coût plus élevée | Résistance chimique et à la corrosion améliorée ; durabilité accrue |
DCPD | Prix premium | Résistance accrue à la déformation thermique, meilleure stabilité hydrolytique, ténacité améliorée |
POLYMÈREIls proposent les trois types de résines, ainsi que des résines vinyliques. Leurs formulations personnalisables permettent d'adapter le temps de gélification et la viscosité aux conditions de votre atelier. Ils fournissent également des formulations écologiques certifiées pour la vente au niveau national et international.
Esters vinyliques et formulations spéciales
La résine vinylester offre des performances exceptionnelles. Elle garantit une résistance chimique supérieure et une excellente tenue aux hautes températures. On la choisit pour les applications anticorrosion extrêmes dans les usines chimiques ou les projets UPR de qualité marine. La version marine résiste à l'eau salée, à l'humidité et aux UV, et offre une longue durée de vie.
Des formulations spéciales répondent à des besoins spécifiques. L'UPR ignifuge renforce la sécurité des panneaux de construction et des pièces de transport. Les résines imitant le marbre offrent une brillance élevée et une résistance aux fissures pour des surfaces solides haut de gamme. Les résines pour les arts et l'artisanat se caractérisent par une transparence élevée et une résistance au jaunissement.
La gamme de produits POLYMER couvre les procédés de pultrusion, de stratification manuelle, d'enroulement filamentaire et de moulage. Chaque formulation répond à des exigences industrielles spécifiques. La durabilité de ces résines polyester est garantie par des tests rigoureux en laboratoire et des systèmes de contrôle DCS de pointe. Chaque fût est livré avec un certificat d'analyse authentique.
Ces notes vous offrent un point de départ clair. Les exigences de votre projet vous orienteront vers la note appropriée.
Comparer la résistance mécanique et la résistance chimique
Viscosité, temps de gélification et réactivité
La viscosité détermine la capacité de la résine à mouiller la fibre de verre. Une résine épaisse emprisonne l'air et laisse des zones sèches. Une résine fluide coule des surfaces verticales avant de gélifier. Les résines de projection nécessitent une plage de viscosité étroite pour éviter ces deux problèmes. Le tableau ci-dessous présente les plages de viscosité typiques des résines de projection qui mouillent bien la fibre sans couler.
Produit | Plage de viscosité (cps) | Propriétés clés |
|---|---|---|
Polypol 3877 | 500–600 | Excellente imprégnation des fibres, aucun affaissement sur les surfaces verticales |
Polypol 339 | 600–800 | Excellente imprégnation des fibres, aucun affaissement sur les surfaces verticales |
Polipol 3401 (TA-H20/H40) | 500–700 | Imprégnation rapide et facile des fibres, sans affaissement sur les surfaces verticales |
Polipol 3401 (TA-LSE-H20/H40) | 400–700 | Imprégnation rapide et facile des fibres, sans affaissement sur les surfaces verticales |
Polipol 3404 (TA-H20/H40) | 550–650 | Imprégnation rapide et facile des fibres, sans affaissement sur les surfaces verticales |
Polipol 3404 (TA-LSE-H20/H40) | 500–700 | Imprégnation rapide et facile des fibres, sans affaissement sur les surfaces verticales |
Le temps de gélification détermine votre temps de travail. Un temps de gélification rapide accélère la production, mais réduit la durée de vie du moule. Vous pourriez préparer une fournée et la voir durcir avant même d'avoir terminé le dépôt de verre. Un temps de gélification lent vous offre plus de temps de travail et permet également une utilisation prolongée du moule. Une réactivité élevée améliore la résistance mécanique et la résistance à la chaleur. Le compromis est évident : un durcissement plus rapide signifie moins de temps pour le placement des fibres et l'élimination des bulles. Votre fournisseur peut ajuster les concentrations de promoteur et d'inhibiteur afin d'optimiser ces paramètres pour votre atelier.
POLYMÈRErésine de polyester insaturéeElle offre une résistance mécanique élevée et une excellente résistance chimique. Sa formule à faible retrait garantit la stabilité des pièces. Un indicateur de couleur intégré permet de vérifier le bon mélange de la résine. Ce petit détail facilite le mouillage de la fibre de verre et réduit le gaspillage.
Contrôle de la stabilité thermique et du retrait
La résistance à la chaleur et aux produits chimiques dépend de la densité de réticulation de la résine durcie. Une résine UPR haute résistance résiste à la flexion sous charge et conserve sa forme en conditions de forte chaleur. Isophtalique etester vinyliqueLes grades de protection sont essentiels. Ils protègent les pièces exposées aux acides, aux solvants ou à la vapeur. Leur résistance à ces conditions prolonge la durée de vie et réduit les coûts de maintenance.
La maîtrise du retrait préserve la qualité de surface. Les additifs à faible profil (LPA) sont essentiels pour obtenir des surfaces lisses et brillantes dans la fabrication de composites. Les LPA NEULON sont conçus pour contrôler le retrait et créer des surfaces lisses de classe A. Leurs principaux avantages incluent une excellente maîtrise du retrait pour des dimensions régulières, des surfaces lisses et sans défaut avec une finition brillante, une compatibilité avec les résines polyester insaturées et époxy-vinylester, et des résultats éprouvés dans les procédés SMC, BMC et de pultrusion. Ils sont utilisés dans les panneaux de carrosserie automobile, les pièces structurelles et les profilés pultrudés pour assurer la stabilité de surface, des résultats constants et une qualité de finition optimale.
Une résine thermodurcissable à faible retrait garantit la précision dimensionnelle de vos moules. Vous évitez ainsi les retassures et les déformations sur les surfaces visibles. C'est essentiel pour le marbre artificiel, les panneaux automobiles et toute pièce où l'esthétique joue un rôle déterminant dans la vente. La résine polyester de POLYMER allie haute résistance mécanique, faible retrait et excellente résistance chimique. L'indicateur de couleur intégré facilite encore davantage son utilisation en atelier.
Choisir le bon fabricant de résine polyester insaturée
Évaluation de l'échelle de production et de la constance de la qualité
UNfabricant fiable de résine polyester insaturéeCela garantit une qualité constante d'un lot à l'autre. Chaque lot doit polymériser de manière identique. Une usine de polymères spéciaux a vu son Cpk passer de 1,12 à 1,78, soit une amélioration de 59 % de la constance des lots. Le nombre de lots non conformes a chuté de 79 %. Un fabricant de résines de revêtement a constaté une augmentation de son Cpk, sur six sites de production, de 1,21 à 1,84. Ces chiffres illustrent l'importance d'une bonne maîtrise des procédés.
Un fabricant de résine polyester insaturée haute résistance utilise des systèmes de contrôle DCS qui surveillent la viscosité en temps réel. La viscosité indique l'avancement de la polymérisation et l'augmentation de la masse moléculaire. Ces données en temps réel permettent à l'usine de résoudre les problèmes dès leur apparition, au lieu de les contrôler après la production. Le contrôle de la température est également essentiel ; une variation de seulement 1 °C peut entraîner une variation de viscosité allant jusqu'à 10 %. Ce contrôle rigoureux garantit une polymérisation constante pour chaque commande.
POLYMÈRE(POLYMER) est un fabricant de premier plan de résines polyester insaturées. Son équipe technico-commerciale est issue des meilleures universités chinoises (distinction « Double First-Class »). Fabricant verticalement intégré, POLYMER maîtrise la qualité de ses résines polyester insaturées, de la matière première au fût fini. Chaque lot est livré avec un certificat d'analyse.
Assistance technique et personnalisation
Chaque atelier est confronté à des conditions climatiques différentes. Un bon fabricant de résine polyester insaturée adapte le temps de gélification et la viscosité à vos besoins locaux. POLYMER propose des résines modifiées sur mesure pour la pultrusion, l'enroulement filamentaire, la stratification manuelle et le marbre artificiel. Leur équipe intervient également pour résoudre les problèmes de production en série rencontrés sur votre ligne de production.
Vous recherchez un fabricant de résine polyester insaturée vous offrant une solution complète. POLYMER vous propose des résines polyester insaturées, des gelcoats, des agents de durcissement et des renforts en fibre de verre, le tout auprès d'un seul fournisseur. Leur processus de livraison global inclut la mise en conformité avec les spécifications, l'ajustement de la formule, l'échantillonnage rapide et la production en série. Vous recevez une proposition technique sous 12 heures et des échantillons gratuits. En choisissant POLYMER, vous faites le choix de la solution idéale.fabricant de résine polyester insaturée de qualitéCela devient facile lorsque la maîtrise technique et la fiabilité de l'approvisionnement se conjuguent.
Réfléchissez aux méthodes de traitement et à la compatibilité
Stratification manuelle, pulvérisation et bobinage filamentaire
Le choix de la résine la plus adaptée à votre procédé de moulage est déterminant. La stratification manuelle et la projection permettent une application manuelle précise des renforts en fibre de verre. Ces méthodes nécessitent une résine adhérente aux surfaces verticales. Un indice de thixotropie élevé garantit cette adhérence. Pour une résine de stratification manuelle, un indice de thixotropie de 3 à 6 est recommandé afin d'éviter l'écoulement sur les surfaces verticales. Cette plage de valeurs empêche la résine de couler pendant l'usinage.
Un indice thixotrope de 3 à 6 provoque un affaissement sur les surfaces verticales lors de la stratification manuelle.
POLYMÈRErésines de stratification manuelle et de projectionCes résines sont pré-imprégnées et thixotropes. Un indicateur de couleur intégré signale la fin du mélange. Le bobinage filamentaire exige un comportement inverse : la résine doit imprégner rapidement les brins de fibre de verre continus et polymériser rapidement sous tension. Les résines POLYMER pour bobinage filamentaire offrent une résistance mécanique et chimique exceptionnelle pour les tubes et réservoirs en PRV. La pultrusion étant encore plus rapide, POLYMER propose une résine à haute réactivité pour la production de profilés à grande vitesse.
Adaptation de la résine au volume de production
Le choix de la résine dépend autant du volume de production que du procédé. Pour les petites séries, un temps de gélification plus long est préférable. On dispose ainsi de plus de temps pour positionner les composites en fibre de verre et éliminer les bulles d'air. Les lignes de production à haut volume nécessitent un durcissement rapide pour assurer la rotation des moules. Une résine thermodurcissable à haute réactivité permet d'atteindre ce rythme.
Les résines de marbre artificiel de POLYMER répondent à un modèle de production totalement différent. Ces qualités offrent une brillance élevée, une résistance aux fissures et un faible retrait pour des surfaces solides haut de gamme. Le faible retrait préserve les dimensions des moules, même en cas de production en grande série.applications des composites en fibre de verreDans les secteurs de la construction et de l'automobile, cette homogénéité est essentielle pour la durabilité et l'esthétique. POLYMER fournit également des résines de moulage à épaississement contrôlable et à excellente imprégnation de fibres de verre. Ces résines polyester conviennent au moulage par compression et à d'autres procédés de production en grande série. Chaque qualité est livrée avec un certificat d'analyse, vous permettant ainsi de choisir la résine la mieux adaptée à votre cadence de production et à votre volume de fabrication.
Évaluer le coût, l'emballage et la disponibilité
Concilier performance et budget
Un prix au kilo bas peut masquer un coût total plus élevé. Acheter directement auprès du fabricant élimine les marges des distributeurs et vous permet de bénéficier immédiatement d'un meilleur rapport qualité-prix. POLYMER fabrique sa résine en interne ; vous payez donc le prix d'usine. Ce mode d'approvisionnement permet de réaliser des économies sur la fabrication des composites.
Ne vous fiez pas au premier chiffre affiché. Une résine polyester insaturée haute performance coûte deux à trois fois plus cher qu'une résine standard. Elle réduit également le taux de défauts d'environ 50 % et prolonge la durée de vie des moules de 20 %. Moins de pièces rejetées et une durée de vie accrue des outils modifient le calcul du cycle de vie en faveur du matériau haut de gamme. Le coût réel par pièce conforme diminue souvent lorsque vous optez pour une résine plus résistante.
Type de résine | Coût initial | Durabilité du moule | Taux de défauts | Résultat du cycle de vie |
|---|---|---|---|---|
UPR haute performance | 2 à 3 fois plus élevé | Durée de vie prolongée de 20 % | ~50% de défauts en moins | Coût total par pièce réduit |
UPR à usage général | Prix inférieur par livre | Ligne de base | Ligne de base | Coût total plus élevé possible |
Une personne de confiancefabricant de résine polyester insaturéeComme POLYMER, vous pouvez évaluer ce compromis. Leur équipe technique conçoit une formulation adaptée à vos besoins de performance et à votre budget. Vous obtenez ainsi une solution qui équilibre les dépenses initiales et les économies à long terme.
Logistique d'entreposage et d'expédition
Votre résine polyester arrive en toute sécurité et reste utilisable pendant des mois si elle est stockée correctement. POLYMER conditionne sa résine thermodurcissable en fûts métalliques de 220 kg, à raison de 80 fûts par conteneur de 20 pieds, ou en conteneurs IBC de 1 000 kg. Chaque conteneur est scellé pour le transport maritime afin d'éviter les fuites et la gélification pendant le transport.
Conservez votre résine UPR dans un endroit frais et sec, à une température inférieure à 25 °C. La plage idéale se situe entre 15 °C et 25 °C. Une augmentation de 10 degrés au-delà de cette température réduit sa durée de conservation de près de moitié. Un stockage à plus de 30 °C risque d'entraîner une prégélification. Dans des conditions optimales, la résine conserve sa durabilité jusqu'à six mois après sa production. Conservez les contenants hermétiquement fermés et à l'abri de la lumière directe du soleil, des sources de chaleur et des points d'ignition. Un espace de stockage bien ventilé protège votre matériau et votre investissement.
POLYMER expédie ses produits en stock pour une livraison rapide. Son processus d'approvisionnement mondial couvre l'ensemble du processus, de la conformité aux spécifications à l'ajustement de la formule, en passant par un échantillonnage rapide, la production en série et la livraison internationale. Vous recevez une proposition technique sous douze heures et des échantillons de test gratuits. Cette rapidité et cette fiabilité font de POLYMER un fabricant privilégié de résines polyester insaturées pour les projets urgents. Vous bénéficiez ainsi d'une qualité constante et d'une logistique sécurisée, le tout auprès d'un seul fournisseur.
Testez et validez votre choix
Essais à petite échelle et échantillonnage
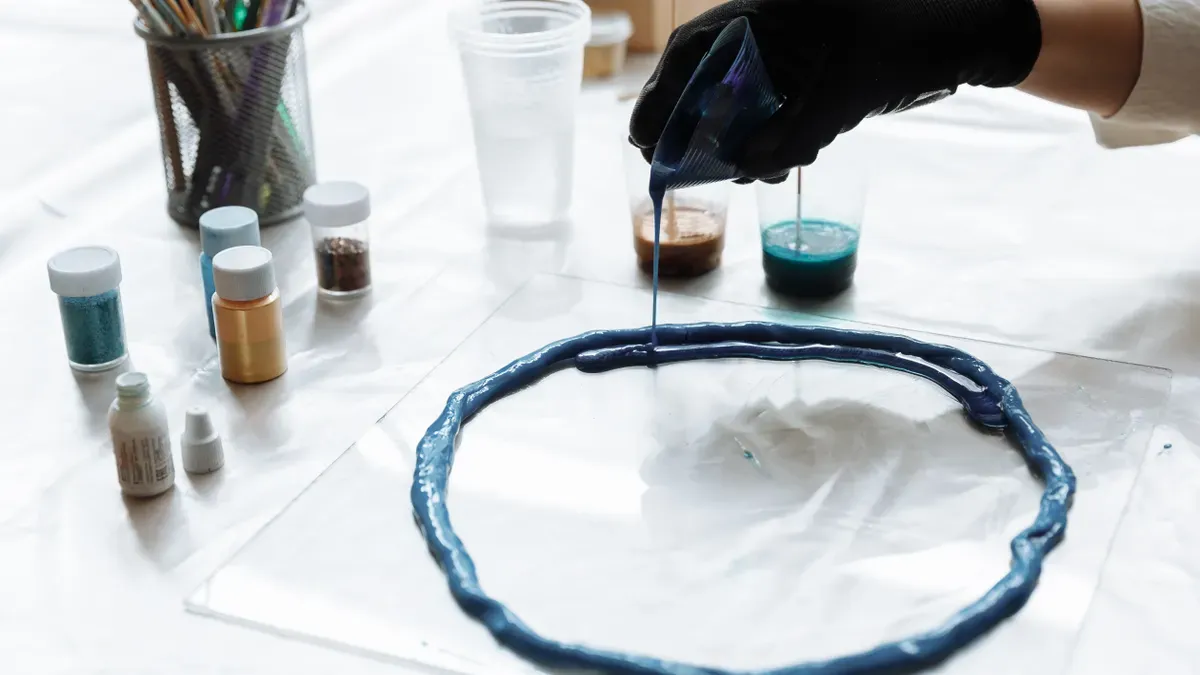
Vous avez réduit votre liste de choix. Il vous faut maintenant une preuve que la résine convient à votre atelier. Demandez des échantillons gratuits à des fabricants comme…POLYMÈREAvant de passer une commande complète, réalisez un petit échantillon d'essai pour observer le comportement du matériau dans vos conditions réelles. Mélangez l'échantillon à température ambiante. Appliquez-le selon votre procédé habituel. Observez comment la résine imprègne la fibre de verre et comment elle se répand dans les angles du moule.
POLYMER fournit gratuitement des échantillons et une proposition technique sous 12 heures. Son équipe vous aide à choisir la qualité de résine adaptée à votre application. Un certificat d'analyse accompagne chaque lot, attestant de la conformité de la résine aux spécifications indiquées. Un essai, dont les résultats sont consignés par écrit, vous apporte la certitude nécessaire avant le lancement de la production en série.
Indicateurs clés d'évaluation
Lors de votre test, suivez trois éléments : le temps de polymérisation, l’état de surface et la résistance mécanique. Le temps de polymérisation vous indique si la plage de polymérisation du gel est adaptée à votre flux de production. Une résine qui polymérise trop vite ne laisse pas le temps de placer les renforts. Une résine qui polymérise trop lentement retarde la fabrication de vos moules. L’état de surface vérifie si la pièce répond aux critères visuels. Recherchez les bulles, les zones sèches et les retassures.
Les essais de résistance sont réalisés selon des normes établies. La norme ASTM D638-14 mesure les propriétés de traction des plastiques à l'aide d'éprouvettes en forme d'haltère. La norme ASTM C307-99 détermine la résistance à la traction des matériaux durcis résistants aux produits chimiques. Pour la résistance chimique, la norme ASTM C581 évalue les résines thermodurcissables dans les structures renforcées de fibres de verre. Ces essais fournissent des données précises sur la durabilité et les performances d'application. Comparez vos résultats au certificat d'analyse. Un durcissement homogène d'un lot à l'autre préserve votre ligne de production. Le choix d'une résine UPR validée réduit les déchets et garantit le bon déroulement de votre projet.
Vous disposez désormais d'une feuille de route claire pour choisir la résine polyester insaturée adaptée. Commencez par définir les besoins de votre projet. Ensuite, assurez-vous que la chimie de la résine, sa résistance et son mode de mise en œuvre correspondent à l'application. Vérifiez le contrôle qualité du fabricant, son assistance et sa capacité de livraison. Enfin, testez un échantillon avant de vous engager.
Utilisez cette liste de vérification rapide :
Charge et environnement : résistance, UV, produits chimiques, température
Adéquation du procédé : temps de gélification, viscosité, thixotropie
Type de résine : orthophtalique, isophtalique, DCPD, ester vinylique
Fournisseur : homogénéité des lots, assistance technique, prix
Validation : lot d'essai, temps de durcissement, état de surface
Une réflexion approfondie sur vos besoins, les propriétés de la résine UPR et votre méthode de moulage vous garantit un résultat optimal. Demandez votre échantillon gratuit dès aujourd'hui. Votre projet mérite une résine performante.
FAQ
Comment puis-je conserver correctement ma résine polyester insaturée ?
Conservez votre résine polyester insaturée (UPR) dans un endroit frais, sec et bien ventilé, à une température inférieure à 25 °C. Stockez les contenants à l'abri de la lumière directe du soleil et de la chaleur. Dans ces conditions, votre résine polyester se conserve jusqu'à six mois après sa fabrication. Les contenants hermétiques empêchent l'humidité de pénétrer et évitent la gélification prématurée.
Puis-je demander un échantillon gratuit avant de passer une commande en gros ?
Oui. POLYMER fournit des échantillons gratuits pour vous permettre de tester la résine thermodurcissable dans votre atelier. Leur équipe vous envoie une proposition technique sous 12 heures. Un certificat d'analyse accompagne chaque lot. Cela vous permet de confirmer le temps de polymérisation, l'état de surface et la résistance avant de lancer une production en série.
Quel type de résine est le plus adapté aux réservoirs de stockage de produits chimiques ?
Isophtalmique etrésines vinyl esterCes résines offrent une meilleure résistance chimique et à la corrosion. Elles protègent les réservoirs exposés aux acides, aux solvants ou à l'eau salée. La résine orthophtalique convient quant à elle aux produits en PRV courants. Choisissez la composition chimique de votre résine UPR en fonction des produits chimiques contenus dans votre réservoir et des températures auxquelles il sera exposé.
Quelles options d'emballage POLYMER propose-t-il pour les commandes internationales ?
POLYMER expédie sa résine polyester en fûts métalliques de 220 kg, à raison de 80 fûts par conteneur de 20 pieds. Des conteneurs IBC de 1 000 kg sont également disponibles. Chaque conteneur est scellé pour le transport maritime afin d'éviter les fuites et la gélification pendant le transport. Ces deux options sont conformes aux normes d'expédition internationales.
Comment la température de l'atelier influence-t-elle le temps de gélification de ma résine ?
À des températures plus élevées, le temps de gélification est considérablement réduit. Une résine thermodurcissable qui gélifie en vingt minutes à 25 °C peut durcir beaucoup plus rapidement par temps chaud. Votre fournisseur peut adapter les concentrations de promoteur et d'inhibiteur à votre climat local. Cette personnalisation garantit l'utilisation de votre résine thermodurcissable dans vos conditions d'atelier.